Предпроектная работа по осуществлению локализации производства кабины для грузового коммерческого транспорта: комплексный инжиниринг от идеи до линии.
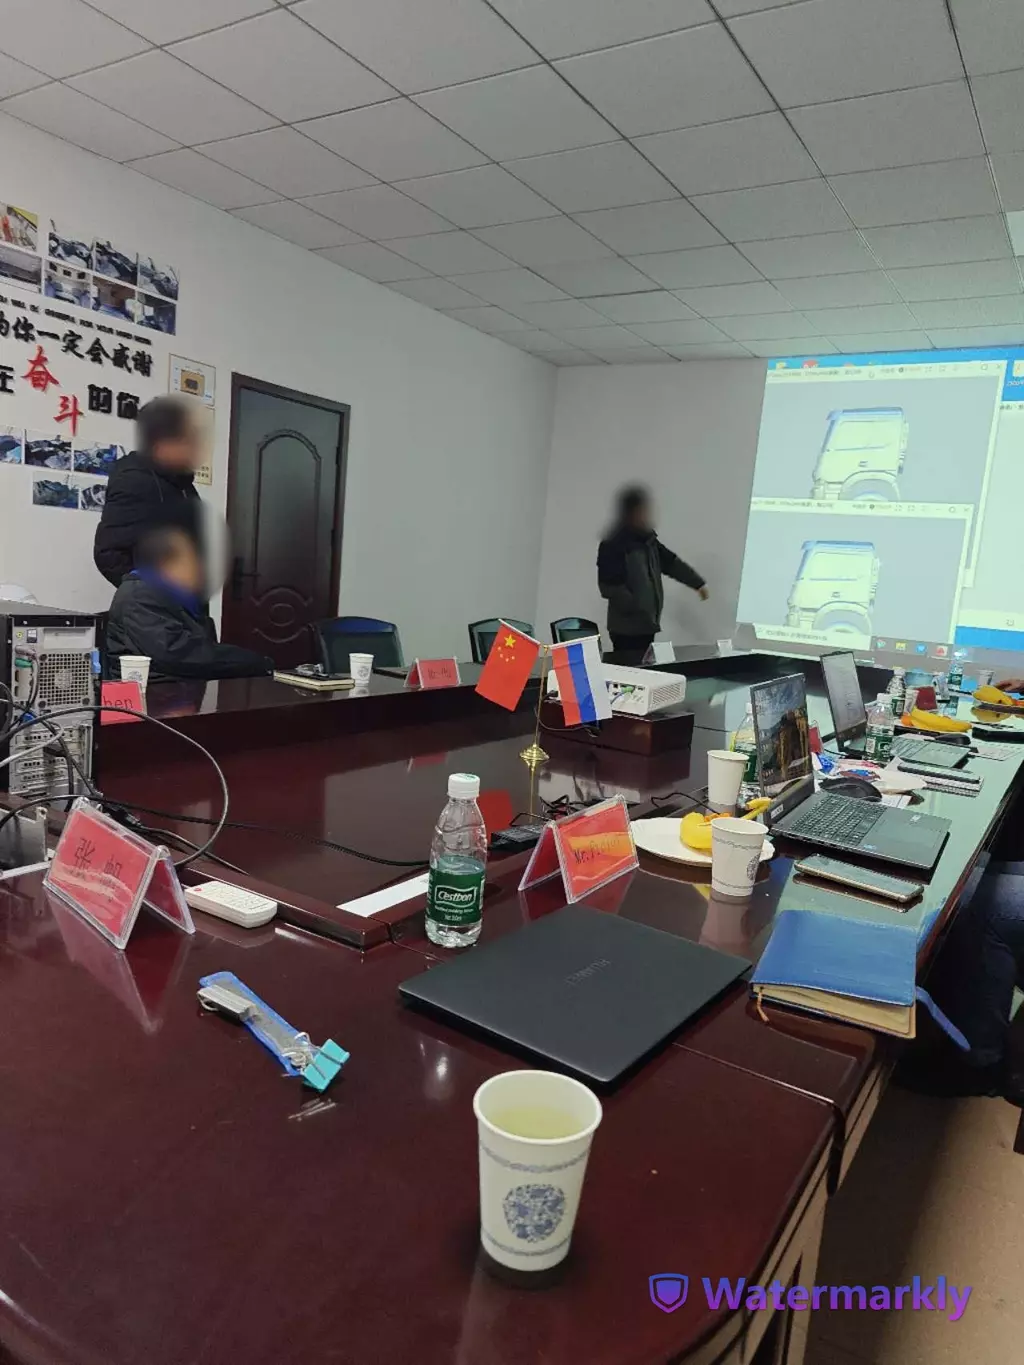
В рамках проекта по импортозамещению критически важного компонента коммерческого транспорта — кабины грузового автомобиля — нашей командой был выполнен полный цикл предпроектных работ. Проект реализован для отечественного производителя, столкнувшегося с необходимостью замены импортных технологий и полной локализации производства сложных кузовных панелей.
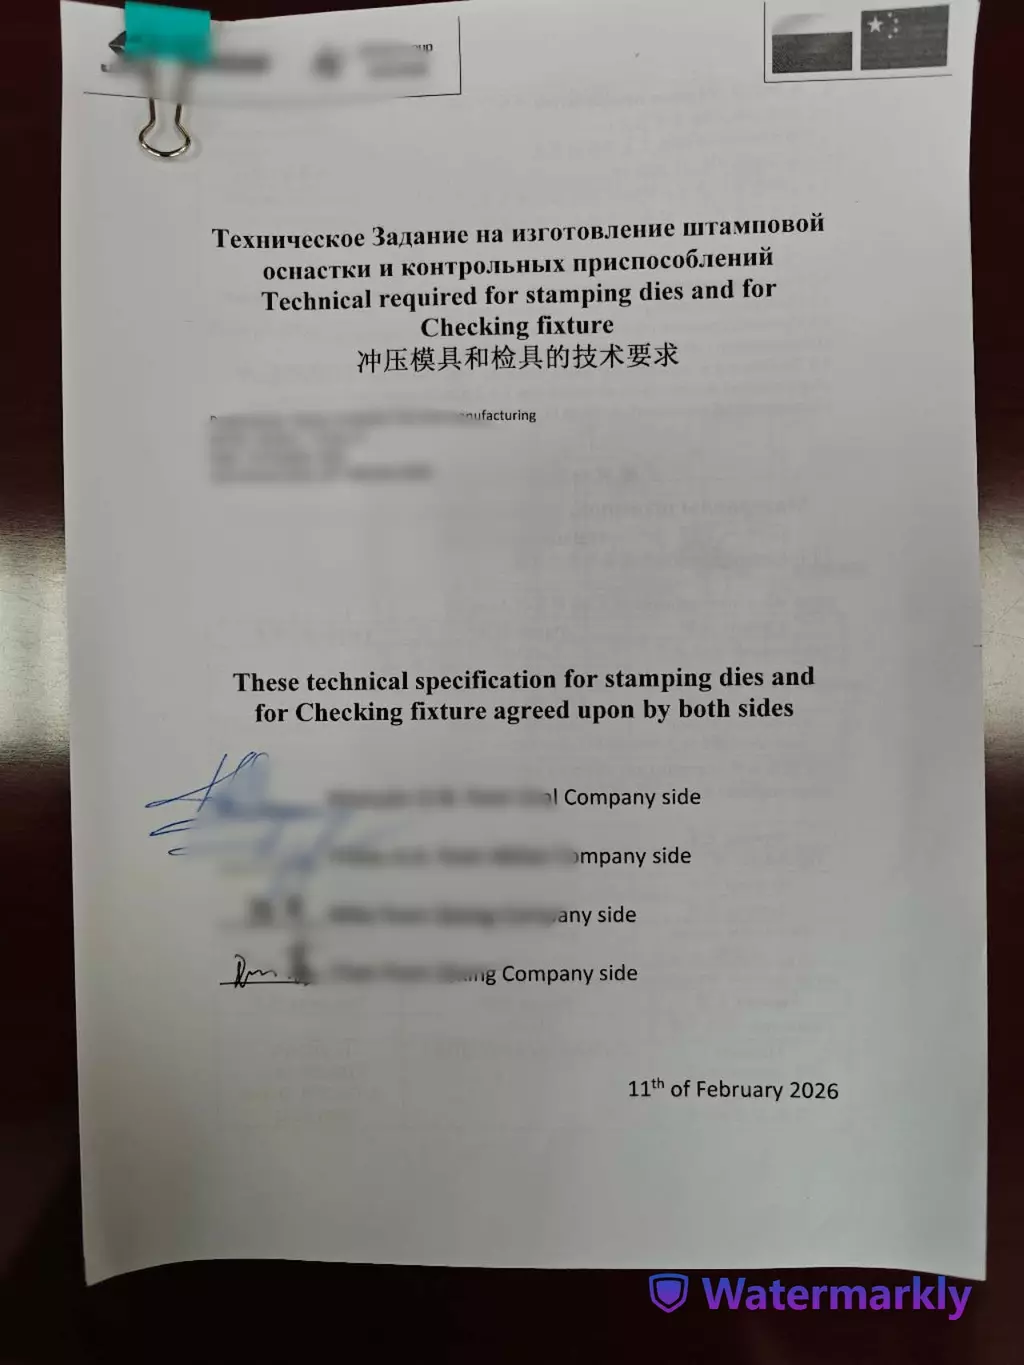
Разработка технического задания на штамповую оснастку и КИП.
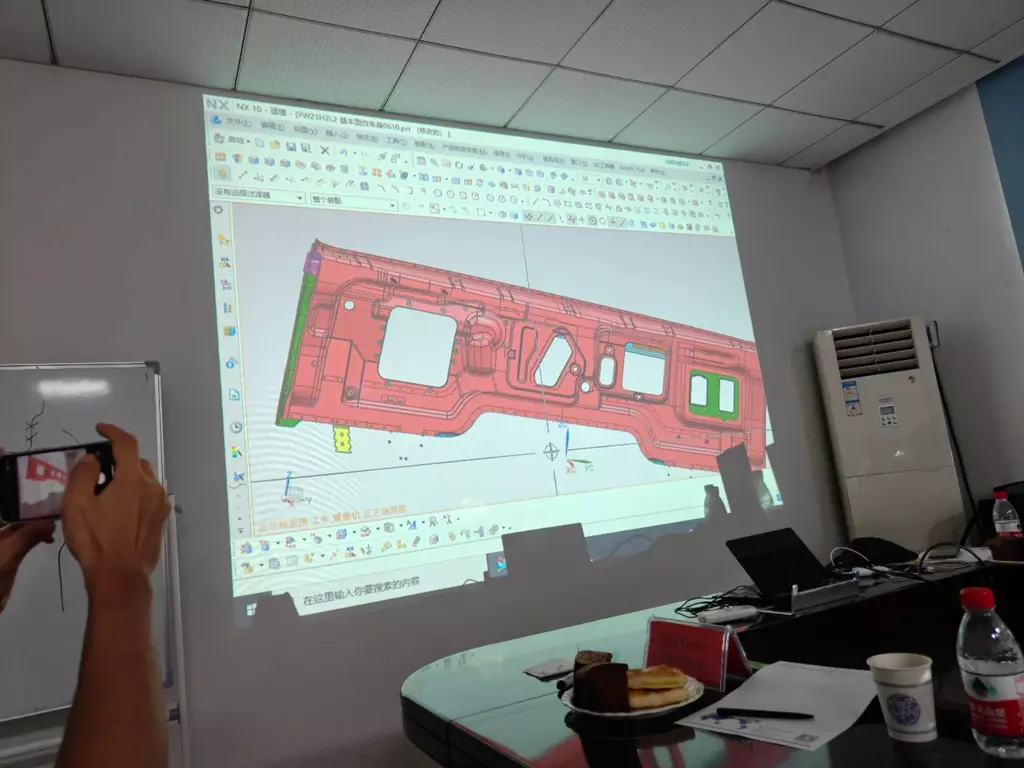
Первым и ключевым этапом стала разработка детального технического задания на проектирование и изготовление штамповой оснастки и контрольно-измерительных приспособлений. В ТЗ были учтены все требования к геометрической точности и чистоте поверхности внешних панелей кабины — крыши, боковин, дверей и других элементов наружной облицовки . Особое внимание уделено обеспечению жесткости и прочности изделий при минимальной массе, а также технологичности их последующей сборки . Техническое задание оформлено в соответствии с нормативной документацией на проектирование технологической оснастки и согласовано как с Заказчиком, так и с производителем штампов.
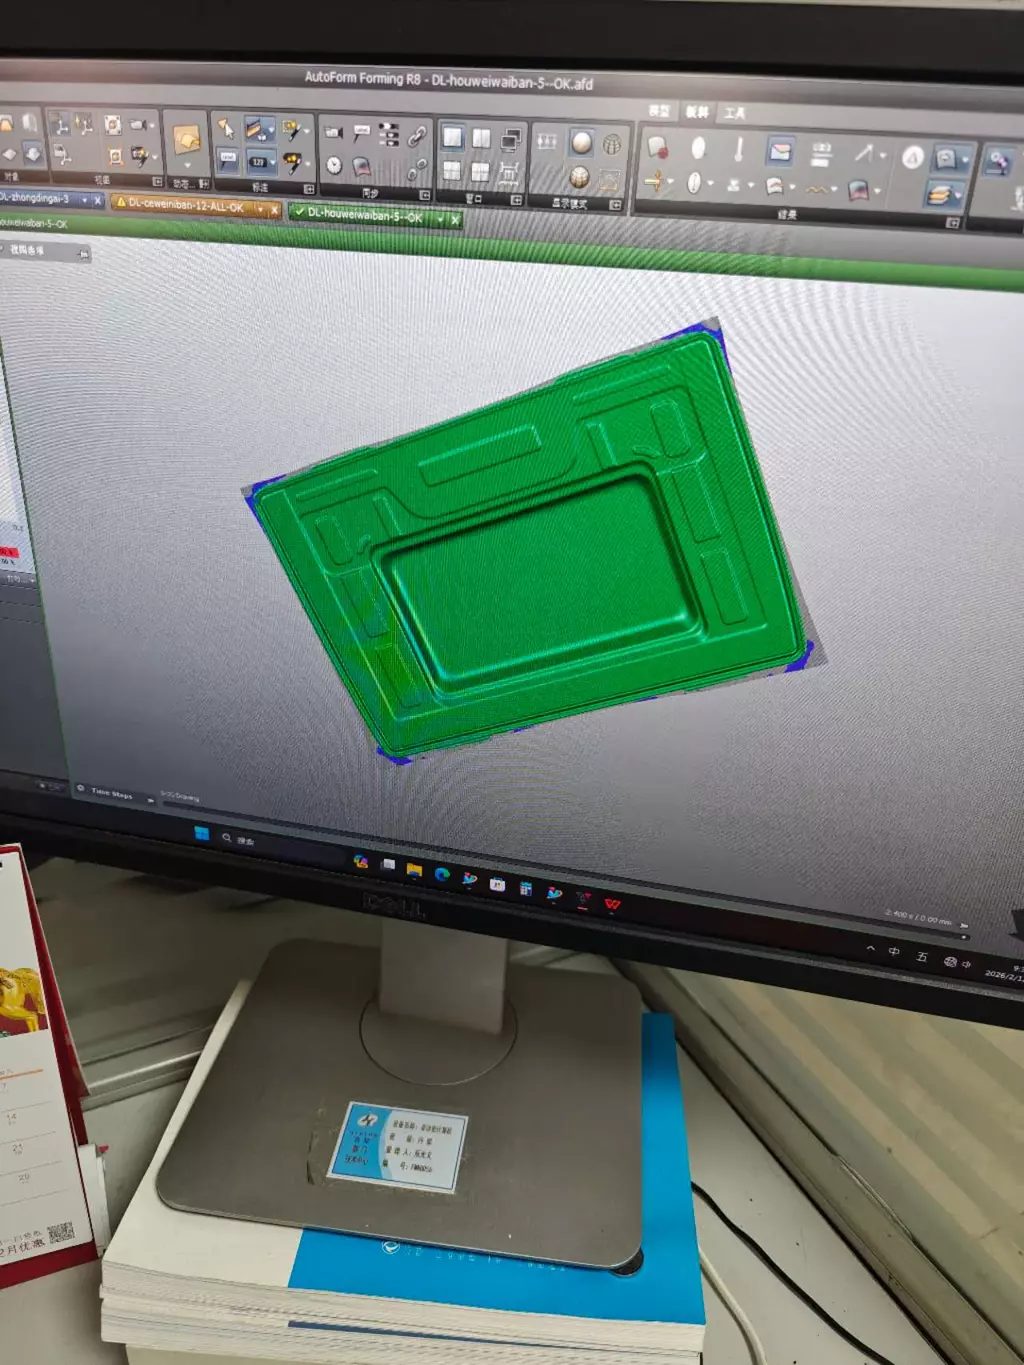
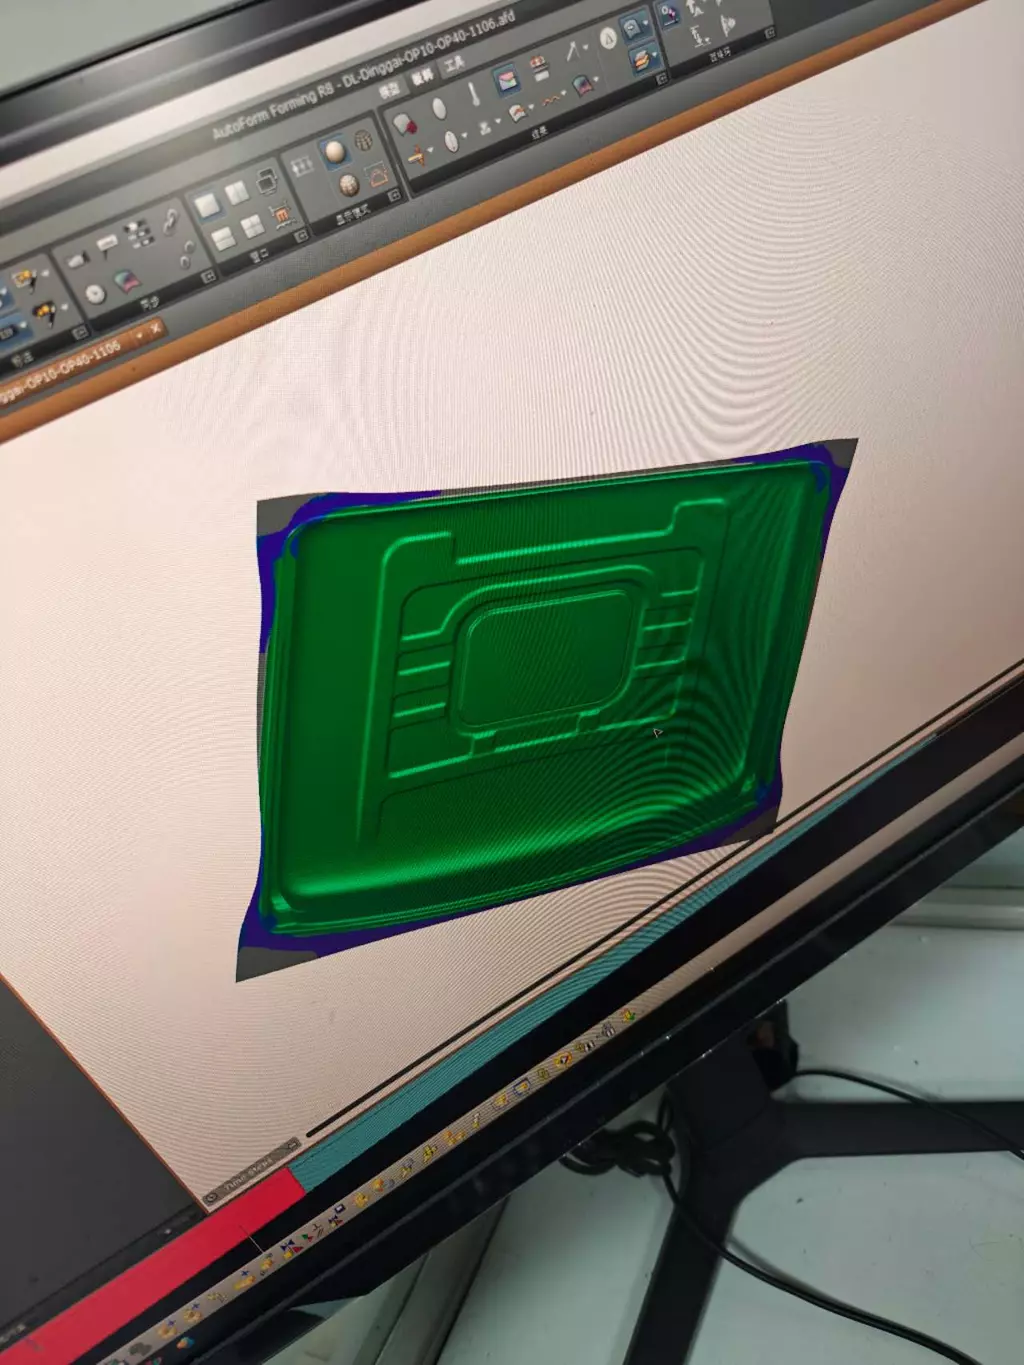
Симуляция процессов штампуемости.
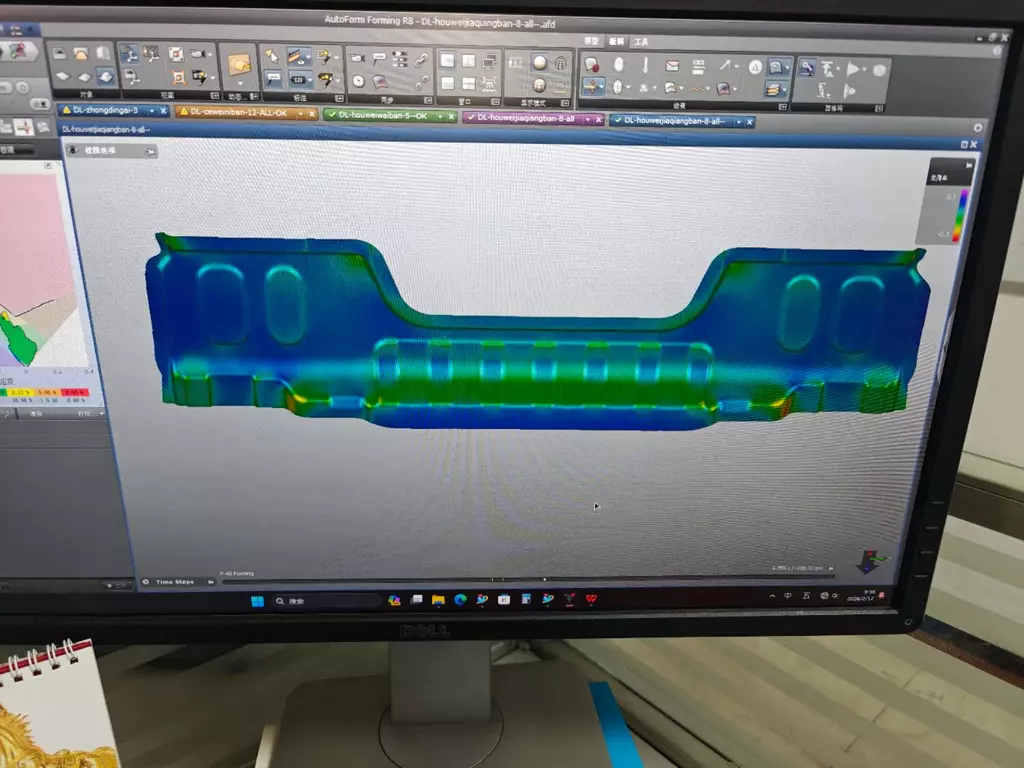
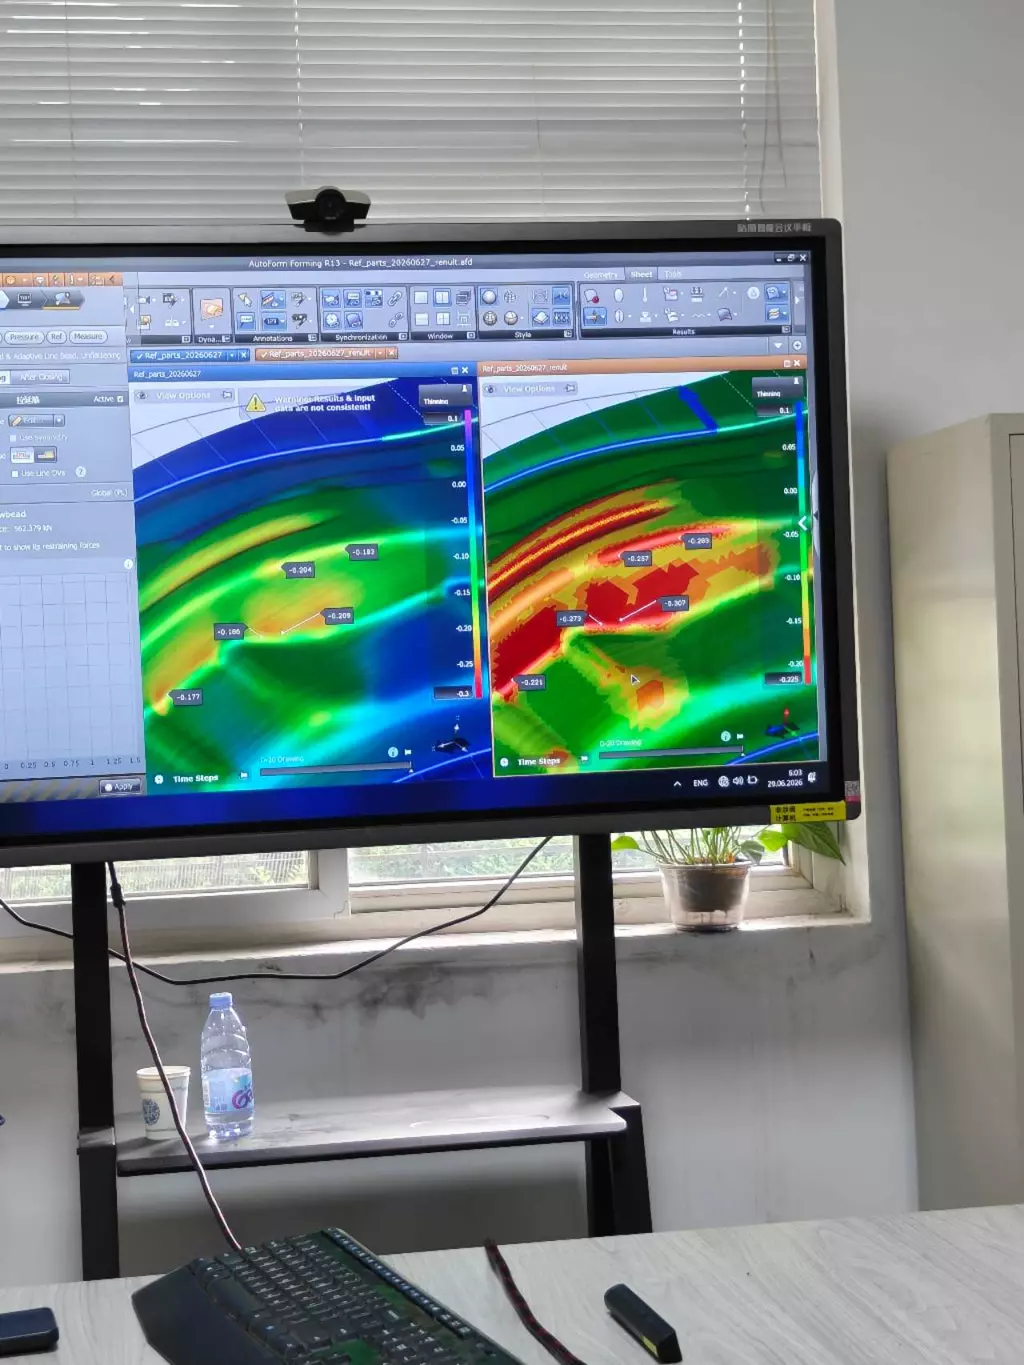
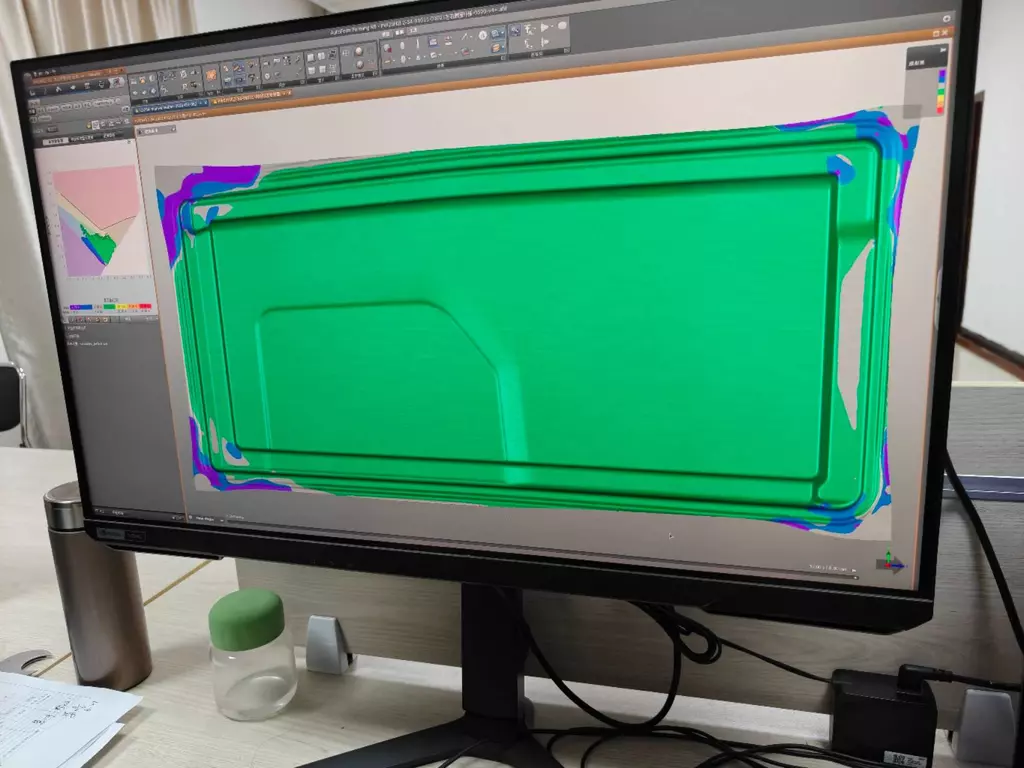
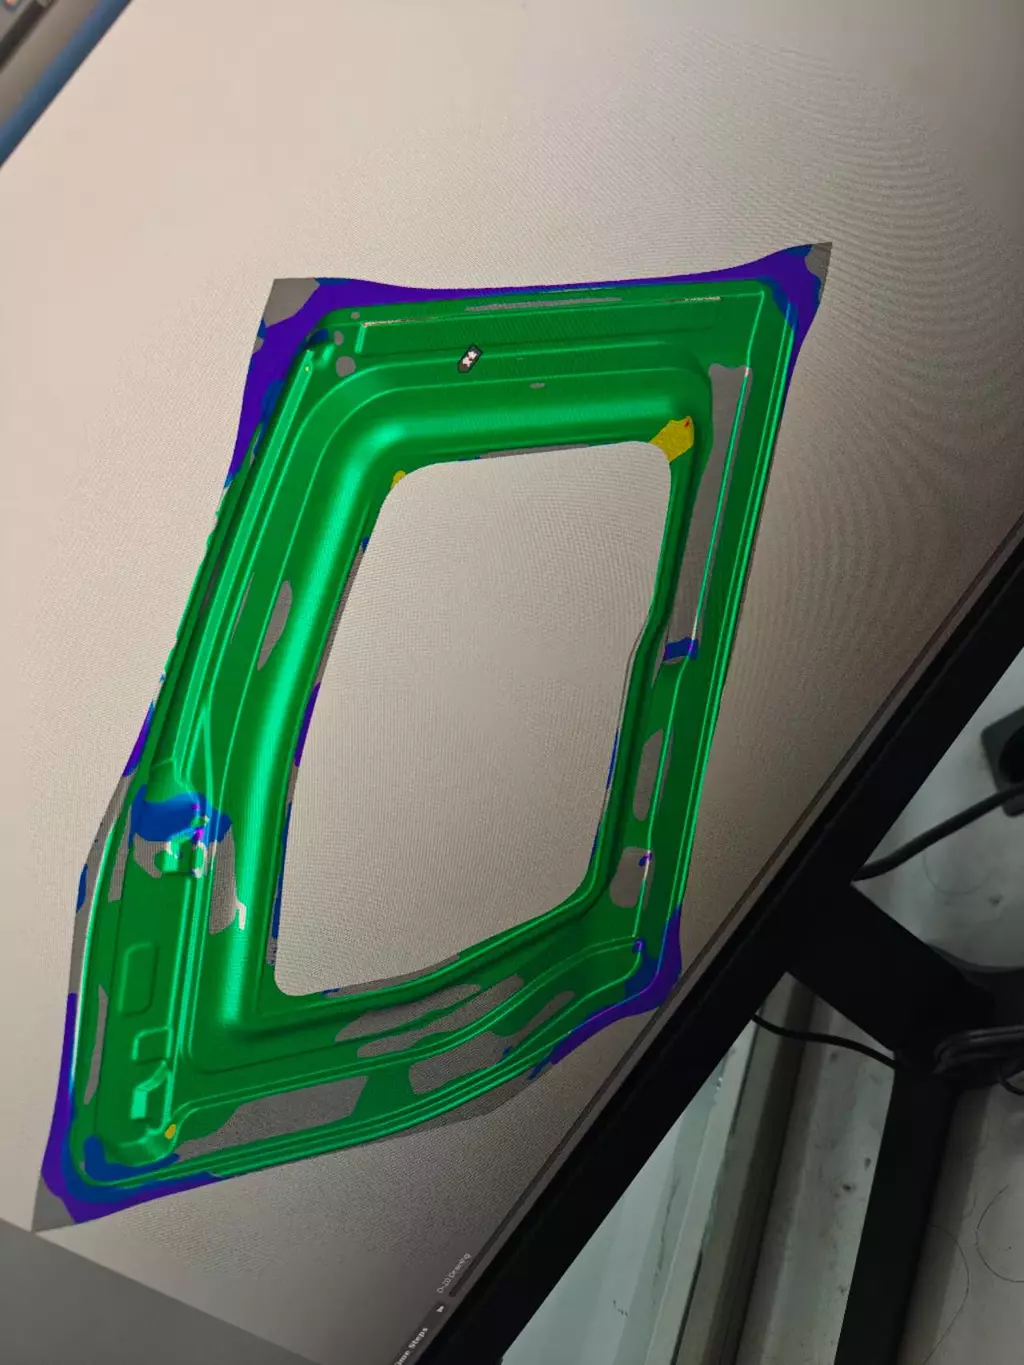
Для минимизации рисков на этапе производства были проведены симуляции процессов штамповки деталей кабины. Выполненные расчёты учитывали сложную пространственную форму панелей, переменные условия вытяжки по периметру матрицы и степень деформации материала. В ходе моделирования определены оптимальные габаритные размеры и форма заготовок, что позволило с высокой точностью спрогнозировать поведение металла при формообразовании, выявить и предотвратить возникновение дефектов, таких как рванины, складкообразования, гофры, утонение, скидлайны и т.д.
Разработка технологического процесса штамповки.
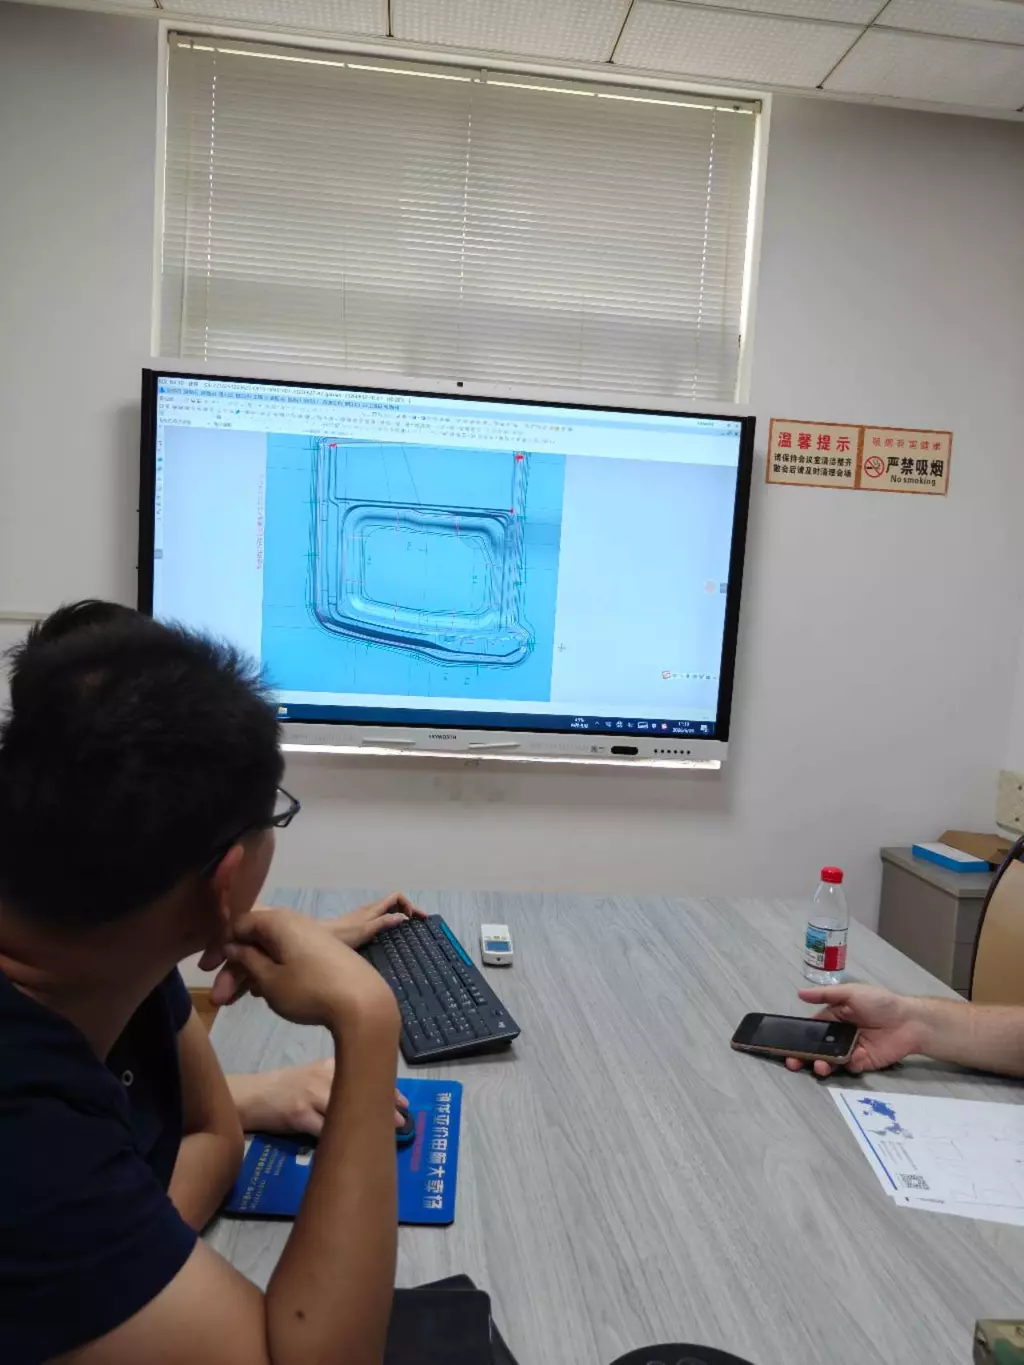
На основе данных симуляции Нами был разработан технологический процесс штамповки изделий кабины грузового транспорта и далее согласован с производителем штамповой оснастки. Процесс спроектирован с учётом деления деталей на такие основные группы, как наружная и внутренняя облицовка и структурные детали. Для каждой группы определены собственные режимы вытяжки, гибки и формообразования, позволяющие достичь требуемых эксплуатационных характеристик при экономической эффективности производства. После анализа тех. процесса - Наша команда смогла уменьшить общее количество операций на некоторые детали с 5-и до 4-х, а на некоторые с 4-х до 3-х.
Техническое задание на гидравлическую автоматическую прессовую линию.
Завершающим этапом проекта стала разработка технического задания на гидравлическую автоматическую прессовую линию штамповки. В ТЗ заложены требования к автоматизированной системе подачи материала, высокоточному прессовому оборудованию и системе быстрой смены штампов. Особое внимание уделено внедрению автоматических операций подачи, штамповки, транспортировки деталей и удаления отходов , что обеспечивает стабильное качество продукции при высокой производительности и сокращении ручного труда.
Результат.
Комплексный подход к проектированию позволил Заказчику получить полный пакет документации для запуска локализации производства кабины грузового транспорта, полностью соответствующего современным требованиям по качеству, производительности и безопасности. Данный Проект демонстрирует способность Российской Инжиниринговой Команды решать задачи уровня мировых автопроизводителей .